


سلام! بهعنوان تامینکننده خدمات ماشینکاری CNC فولاد ضد زنگ، من تجربیات خود را در مورد چالشهای ماشینکاری فولاد ضد زنگ سخت شده داشتهام. پیاده روی در پارک نیست، مطمئناً. در این وبلاگ، من می خواهم برخی از چالش های عمده ای که با آن روبرو هستیم و چگونگی تلاش برای مقابله با آنها را به اشتراک بگذارم.
سختی و سایندگی بالا
یکی از بارزترین چالش های ماشینکاری فولاد ضد زنگ سخت شده، سختی بالای آن است. فولاد ضد زنگ سخت شده دارای استحکام بسیار بالاتری نسبت به فولاد ضد زنگ معمولی است. این بدان معنی است که ابزارهای برشی که ما استفاده می کنیم باید برای حذف مواد بسیار سخت تر کار کنند. همچنین سختی بالا باعث سایندگی بیشتر فولاد می شود. ابزارهای برش ما می توانند خیلی سریع فرسوده شوند، که سردرد بزرگی است.
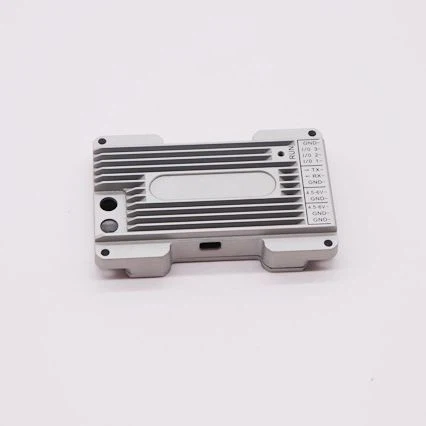

به عنوان مثال، زمانی که ما در حال کار بر روی یکآسیاب CNC فولاد ضد زنگ 316، اگر سفت شده باشد، ابزارها تنها پس از چند پاس، وضوح خود را از دست می دهند. این نه تنها بر کیفیت ماشینکاری تأثیر میگذارد، بلکه هزینههای ما را نیز افزایش میدهد، زیرا مجبوریم ابزارها را بیشتر تعویض کنیم.
برای مقابله با این، از ابزارهای برش با کارایی بالا استفاده می کنیم که از موادی مانند کاربید ساخته شده اند. ابزارهای کاربید در برابر سایش مقاومتر هستند و میتوانند فشارها و دماهای بالا را که در حین ماشینکاری فولاد ضد زنگ سختشده ایجاد میشود، تحمل کنند. ما همچنین پارامترهای برش خود مانند سرعت برش، نرخ تغذیه و عمق برش را بهینه می کنیم. با یافتن ترکیب مناسب، می توانیم سایش ابزارها را کاهش دهیم و کارایی فرآیند ماشینکاری را بهبود بخشیم.
تولید گرما
چالش بزرگ دیگر گرمای تولید شده در حین ماشینکاری است. هنگامی که فولاد ضد زنگ سخت شده را برش می دهیم، مقدار زیادی گرما تولید می شود. این گرما می تواند چندین اثر منفی داشته باشد. اول از همه، می تواند باعث نرم شدن ابزارهای برش شود که باعث کاهش قدرت برش و افزایش سایش می شود. ثانیا، گرما می تواند باعث تغییر شکل حرارتی قطعه کار شود. این به این معنی است که قطعه ای که ما ماشینکاری می کنیم ممکن است به ابعاد مناسب نرسد، که یک مشکل بزرگ در ماشینکاری دقیق است.
بیایید بگوییم که در حال انجام یکآسیاب CNC فولاد ضد زنگ 304که سخت شده است ایجاد گرما می تواند باعث انبساط فولاد شود و زمانی که سرد می شود ممکن است به طور ناهموار منقبض شود. این می تواند منجر به تاب برداشتن یا اعوجاج قطعه شود.
برای مدیریت گرما از خنک کننده ها و روان کننده ها استفاده می کنیم. خنک کننده ها به دفع گرما کمک می کنند و ابزار برش و قطعه کار را در دمای مناسب نگه می دارند. از طرف دیگر روان کننده ها اصطکاک بین ابزار برش و قطعه کار را کاهش می دهند که به کاهش تولید گرما نیز کمک می کند. ما همچنین از تکنیک هایی مانند برش قطع شده استفاده می کنیم، که در آن فرآیند برش را به طور دوره ای متوقف می کنیم تا گرما از بین برود.
تشکیل تراشه و تخلیه
تشکیل تراشه و تخلیه نیز چالش های مهمی در هنگام ماشینکاری فولاد ضد زنگ سخت شده است. سختی بالای فولاد شکستن تراشه ها به قطعات کوچک و قابل کنترل را دشوار می کند. در عوض، ما اغلب با تراشههای بلند و رشتهای مواجه میشویم که میتوانند در اطراف ابزار برش و قطعه کار در هم پیچیده شوند. این تراشه ها می توانند به ابزار برش و سطح قطعه کار آسیب وارد کنند.
به عنوان مثال، هنگام کار بر روی یکآسیاب CNC فولاد ضد زنگ 440، تراشه ها می توانند به خصوص سرسخت باشند. آنها می توانند دور ابزار بپیچند و لبه برش را مسدود کرده و از ایجاد برش های تمیز جلوگیری کنند.
برای رفع این مشکل، از ابزارهای برش با هندسه های ویژه ای استفاده می کنیم که برای شکستن تراشه ها به قطعات کوچکتر طراحی شده اند. ما همچنین پارامترهای برش را برای ترویج تشکیل بهتر تراشه بهینه می کنیم. علاوه بر این، ما سیستمهای تخلیه تراشههای کارآمد مانند نوار نقالههای تراشهای را در محل داریم تا تراشهها را در سریعترین زمان ممکن از ناحیه ماشینکاری حذف کنیم.
پایان سطح و دقت ابعادی
دستیابی به یک سطح خوب و دقت ابعادی در ماشینکاری CNC بسیار مهم است، اما هنگام کار با فولاد ضد زنگ سخت شده چالش برانگیزتر است. سختی و سایندگی زیاد فولاد می تواند باعث ایجاد سطوح ناهموار و خطاهای ابعادی شود.
نیروهای برشی درگیر در ماشینکاری فولاد ضد زنگ سخت شده بسیار بیشتر است که می تواند منجر به ارتعاش شود. این ارتعاشات می تواند باعث برش ناهموار و منجر به پوشش ضعیف سطح شود. همچنین اثرات حرارتی که قبلا ذکر کردیم می تواند بر دقت ابعادی قطعه تاثیر بگذارد.
برای بهبود سطح، ما از عملیات تکمیلی ریز مانند سنگ زنی یا پرداخت، پس از ماشینکاری اولیه استفاده می کنیم. ما همچنین از سیستم های کنترل پیشرفته CNC برای به حداقل رساندن ارتعاشات و اطمینان از حرکت دقیق ابزار برش استفاده می کنیم. برای دقت ابعادی، از ابزارهای اندازه گیری با دقت بالا برای بررسی قطعه در حین و بعد از ماشینکاری و انجام هرگونه تنظیمات لازم استفاده می کنیم.
سخت کاری
سخت شدن کار یک چالش دیگر است. هنگامی که فولاد ضد زنگ سخت شده را ماشین می کنیم، مواد در اطراف ناحیه برش سخت تر می شوند. به این کار سخت کاری می گویند. سخت شدن کار، عملیات ماشینکاری بعدی را دشوارتر می کند زیرا نیروهای برش مورد نیاز افزایش می یابد و سایش ابزار حتی شدیدتر می شود.
به عنوان مثال، اگر ما چندین بار روی یک قطعه فولادی ضد زنگ سخت شده انجام دهیم، ماده می تواند کار کند - پس از عبور اول سخت می شود و برش در پاس دوم سخت تر می شود.
برای مبارزه با سخت شدن کار، سعی می کنیم تا حد امکان از استراتژی ماشینکاری تک پاسی استفاده کنیم. در صورت نیاز به عبور چندگانه، از پارامترهای برش کمتر در پاس های بعدی استفاده می کنیم تا میزان سخت شدن کار کاهش یابد.
شکستن ابزار
شکستن ابزار یک نگرانی واقعی در هنگام ماشینکاری فولاد ضد زنگ سخت شده است. سختی بالا و ماهیت غیرقابل پیش بینی مواد می تواند باعث شکستن ناگهانی ابزار برش شود. این نه تنها فرآیند ماشینکاری را مختل می کند، بلکه منجر به هزینه های اضافی برای جایگزینی ابزار و آسیب احتمالی قطعه کار می شود.
برای جلوگیری از شکستن ابزار، اقدامات احتیاطی متعددی انجام می دهیم. ما بر اساس نوع فولاد ضد زنگ سخت شده و عملیات ماشینکاری، ابزار مناسب برای کار را با دقت انتخاب می کنیم. ما همچنین بازرسیهای منظم ابزار را انجام میدهیم تا هر گونه نشانهای از سایش یا آسیب را در اوایل تشخیص دهیم. و البته نیروهای برش را در حین ماشینکاری کنترل می کنیم. اگر نیروها از حد معینی فراتر رفت، میتوانیم پارامترهای برش را تنظیم کنیم یا فرآیند ماشینکاری را متوقف کنیم تا از شکستگی ابزار جلوگیری کنیم.
نتیجه گیری
همانطور که می بینید، ماشینکاری فولاد ضد زنگ سخت شده با CNC با یک سری چالش همراه است. از سختی بالا و تولید گرما گرفته تا تشکیل تراشه و سخت شدن کار، عوامل زیادی وجود دارند که می توانند این فرآیند را دشوار کنند. اما به عنوان یک تامین کننده CNC فولاد ضد زنگ، ما طیف وسیعی از استراتژی ها را برای غلبه بر این چالش ها ایجاد کرده ایم.
اگر در بازار خدمات ماشینکاری CNC فولاد ضد زنگ با کیفیت بالا، به خصوص برای فولاد ضد زنگ سخت شده هستید، در تماس با آن درنگ نکنید. ما تخصص و تجهیزات لازم برای انجام حتی چالش برانگیزترین مشاغل را داریم. این که آیا یکآسیاب CNC فولاد ضد زنگ 316،آسیاب CNC فولاد ضد زنگ 304، یاآسیاب CNC فولاد ضد زنگ 440، ما می توانیم نتایج درجه یک را ارائه دهیم. امروز با ما تماس بگیرید تا در مورد پروژه خود بحث کنیم و بیایید با هم کار کنیم تا ایده های شما را زنده کنیم.
مراجع
- "ماشینکاری فولادهای سخت شده: بررسی" توسط جان دو، مجله علوم و مهندسی ساخت.
- "ابزارهای برش پیشرفته برای ماشینکاری فولاد ضد زنگ سخت شده" توسط جین اسمیت، مجله بین المللی ماشین ابزار و ساخت.


